견적 요청
열 스테이킹은 열과 제어된 압력을 사용하여 일반적으로 성형된 보스 또는 포스트와 같은 플라스틱 기능을 다른 구성 요소를 제자리에 고정하는 성형 헤드로 재구성하는 접합 프로세스입니다. 아무것도 접착되거나 조여지지 않습니다. 플라스틱 자체가 패스너가 됩니다. 보스는 부드러워지고 도구 모양으로 흘러 들어간 다음 어셈블리를 기계적으로 고정하는 리벳 모양의 헤드로 냉각됩니다. 조인트가 부품으로 형성되기 때문에 결과는 영구적이며 헐거운 하드웨어가 없습니다.
또한 열 스테이킹, 열 리벳팅 또는 핫 스테이킹으로 설명되는 프로세스도 볼 수 있습니다. 플라스틱 하우징이 금속 인서트, 인쇄 회로 기판, 브래킷, 터미널 또는 서비스 중에 분해되어서는 안 되는 작은 하위 어셈블리를 고정해야 하는 모든 곳에 나타납니다. 아이디어는 간단하지만 열, 힘, 냉각의 세부 사항이 깨끗한 접합부와 갈라진 접합부를 구분하는 요소입니다.
일반적인 주기는 예측 가능한 순서를 따르며 모든 단계가 중요합니다.
온도는 일반적으로 재료의 연화 또는 유리 전이 범위 바로 위에 위치합니다. 즉, 폴리머가 흐를 수 있을 만큼 따뜻하고 품질 저하를 방지할 수 있을 만큼 충분히 낮습니다. 대부분의 사이클은 몇 초 안에 완료되므로 프로세스가 매우 잘 자동화됩니다. 시간, 온도 및 힘은 헤드가 완전히 형성되는지 아니면 응력으로 인해 보스가 균열되는지를 결정하는 세 가지 변수입니다.
여러 변형이 존재하며 주로 열이 플라스틱에 도달하는 방식과 주변 부품이 얼마나 따뜻해지는지에 따라 다릅니다.
| 방법 | 열이 플라스틱에 도달하는 방법 | 일반적인 주기 | 일반적으로 선택되는 |
|---|---|---|---|
| 열기(대류) | 보스 위로 뜨거운 공기가 불어온다 | 일반적인 옵션 중 가장 느림 | 도구가 쉽게 접촉할 수 없는 대형 또는 다중 포스트 |
| 핫스탬프/콘택트펀치 | 가열된 팁이 보스에게 직접 닿는다 | 빠르게 | 일관된 헤드 모양이 필요한 대용량 라인 |
| 펄스형 열극 | 프로브는 빠른 냉각을 통해 제어된 열 펄스를 제공합니다. | 빠르게, tightly controlled | 얇은 벽과 온도에 민감한 부품 |
| 초음파 스테이킹 | 고주파 진동은 접합부의 마찰로 인해 열을 발생시킵니다. | 빠르게est | 작은 기둥, 좁은 공간, 주변 부품의 낮은 열 부하 |
| 비접촉 적외선 | 방사에너지는 손대지 않고도 보스를 부드럽게 만든다 | 보통 | 뜨거운 도구로 표시할 수 있는 외관 표면이 있는 부품 |
연락처 스테이킹은 빠르고 반복 가능하기 때문에 대부분의 일상 업무에 적용됩니다. 기하학적 구조로 인해 접촉이 어색해지면 뜨거운 공기로 이동하고, 조인트 주변 부품이 많은 열을 견딜 수 없으면 초음파 또는 적외선을 고려하십시오. 결정 요인은 거의 항상 부품 형상, 사이클 시간, 어셈블리가 흡수할 수 있는 열 부하량입니다.
두 공정 모두 성형된 플라스틱 헤드로 끝나기 때문에 공장 현장에서는 유사해 보입니다. 차이점은 열이 어디서 오는가입니다. 열 스테이킹에서는 외부 도구를 사용하여 플라스틱이 부드러워질 때까지 보스의 온도를 높입니다. 초음파 스테이킹에서 혼은 20~40kHz로 진동하며 진동하는 보스와 그 위 부분 사이의 마찰로 인해 인터페이스에서 바로 열이 발생하므로 에너지는 국부적으로 유지되고 주변 플라스틱은 거의 따뜻해지지 않습니다.
이러한 위치 때문에 초음파 스테이킹이 작은 기둥, 촘촘한 간격의 구조물, 근처에 열에 민감한 전자 장치가 있는 조립품에서 종종 승리하는 이유입니다. 사이클 시간이 더 짧고, 스트로크 사이에 냉각할 핫 툴이 없으며, 동일한 장비를 일반적으로 혼을 변경하여 용접 또는 삽입으로 전환할 수 있습니다. 트레이드오프는 툴링 설계가 더 중요하다는 점입니다. 혼 형상, 진폭, 고정 장치 지원 및 부품 맞춤이 모두 정확해야 하며, 성급하게 설정하면 얇거나 지지력이 부족한 벽이 깨질 수 있습니다.
실제로 대부분의 식물은 둘 다로 끝납니다. 열 스테이킹은 큰 보스와 어색한 모양을 처리하는 반면, 초음파 장비는 작고 빠르며 대용량 작업을 수행합니다. 두 가지를 비교하고 있다면 다음을 검토하는 데 도움이 됩니다. 초음파 용접의 이상적인 재료와 실제적인 한계 프로세스를 커밋하기 전에.
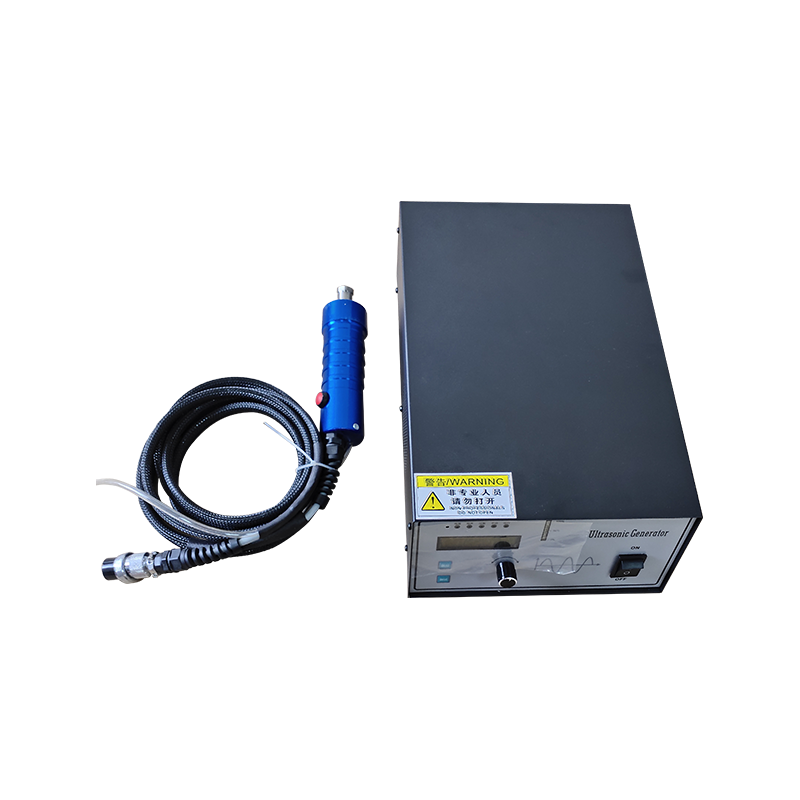
 AH-50Q 부직포 및 플라스틱 접착용 초음파 점용접 기계 가방과 마스크를 포함한 부직포 및 플라스틱 접착을 위한 반자동 초음파 점용접기; 풋 페달 제어, 폭 조절 가능, 예열 없음. 제품보기 →
열 스테이킹은 경질 플라스틱 공정이지만 동일한 공장 중 다수에서는 섬유제품에도 초음파 장비를 사용합니다. 직물을 밀봉하고 절단하는 부직포 라인, 패딩을 퀼팅하는 섬유 공장, 플라스틱 하우징을 고정하는 작업장은 종종 동일한 생산 체인의 일부이므로 두 기술을 함께 구매하고 유지 관리하는 경우가 많습니다. 우리는 직물 절단 및 퀼팅 시스템부터 초음파 용접기에 이르기까지 두 종류의 기계를 모두 제작하며, 우리가 받는 스테이킹 질문은 열 제어, 도구 상태 및 부품 지원 등 거의 항상 동일한 기본 사항에 관한 것입니다. 전체 범위를 볼 수 있습니다. 초음파 용접 및 절단 장비 우리는 이러한 응용 분야를 위해 제조합니다.
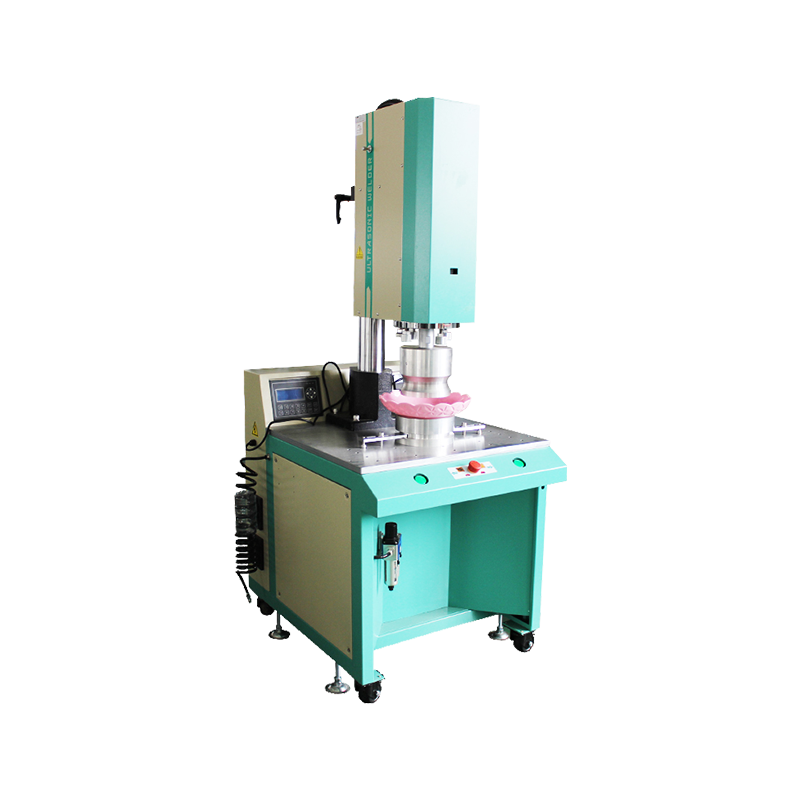
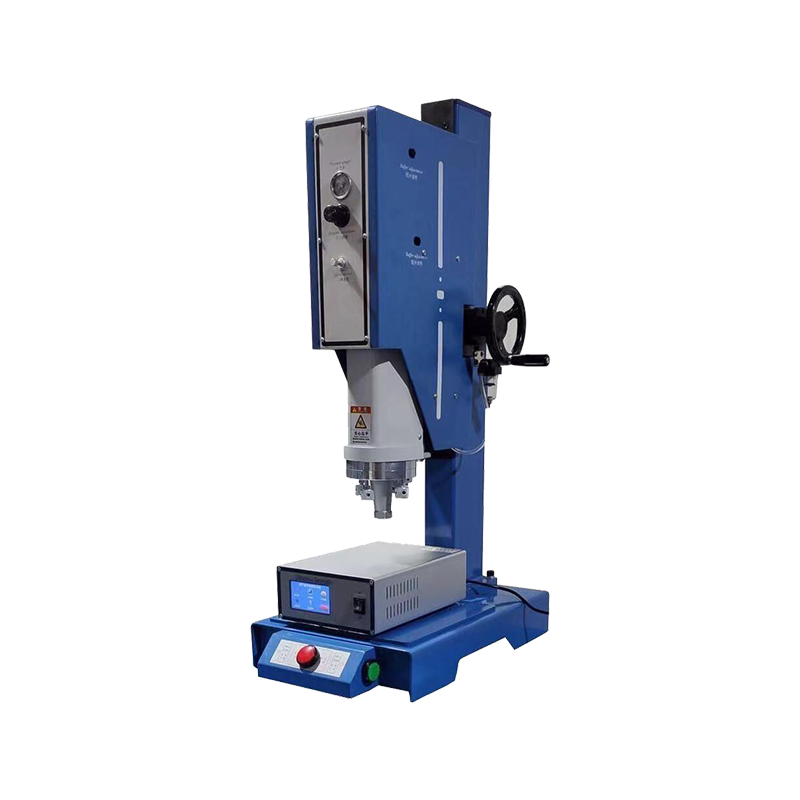
 AH-DSL 15KHz 4200W 초음파 플라스틱 용접 기계 디지털 주파수 추적, 조정 가능한 금형 레벨 및 공간, 이중 버튼 안전 시작 기능을 갖춘 열가소성 수지 및 부직포용 공압식 초음파 용접기입니다. 제품보기 →
대부분의 스테이킹 실패는 기계가 켜지기 훨씬 전에 설계되었습니다. 몇 가지 기하학적 습관으로 인해 대부분의 문제가 방지됩니다.
조인트가 진동이나 반복적인 온도 변화를 견뎌야 하는 경우 이러한 비율은 기계 설정보다 더 중요합니다. 나중에 금속 패스너를 추가하는 것보다 보스를 올바르게 만드는 것이 더 저렴합니다.
이 도구는 완성된 헤드의 모양을 결정하는 열 스테이킹 시스템의 일부입니다. 팁 프로필은 연화된 플라스틱이 퍼지는 방식을 제어하고 재료와 열 질량은 사이클 사이에 플라스틱이 얼마나 빨리 회복되는지를 결정합니다. 마모되거나 오염된 팁은 완전히 고장나기 훨씬 전에 일관되지 않은 헤드를 생성하므로 간단한 검사 루틴과 예비 팁 세트로 신속하게 비용을 지불할 수 있습니다.
기계 측면에서는 개방 루프 타이머보다는 온도, 정지 및 힘에 대한 폐쇄 루프 제어를 찾으십시오. 다중 지점 헤드를 사용하면 한 번의 스트로크로 여러 기둥을 동시에 측설할 수 있으며, 회전 테이블이나 워크인 고정 장치는 계속해서 로딩 및 측설 시간을 겹칩니다. 툴링 분야는 깨끗하고 반복 가능한 결과를 얻기 위해 프로파일이 조인트와 정확히 일치해야 하는 초음파 혼 및 맞춤형 금형과 거의 동일합니다. 이것이 우리가 매일 하는 일이며, 초음파 및 열 기반 툴링을 모두 동일한 대화에 포함시키는 이유입니다.
 용접, 절단 및 밀봉을 위한 맞춤형 초음파 금형 초음파 용접, 절단 및 밀봉을 위한 고정밀 강철 금형; 반복 가능한 결과를 위해 조인트 프로파일과 일치하는 맞춤형 디자인과 크기. 제품보기 →
고정된 관절이 잘못되면 증상은 대개 원인을 직접적으로 지적합니다.
여러 설정을 한 번에 변경하는 대신 한 번에 하나씩 작업하면 프로세스를 예측 가능하게 유지하고 다음 설정을 훨씬 쉽게 조정할 수 있습니다.
열 고정은 플라스틱 부품을 영구적으로 결합하는 가장 간단한 방법 중 하나로 남아 있으며 이러한 단순함이 바로 작은 세부 사항이 중요한 이유입니다. 보스 형상, 공구 상태, 열과 힘의 제어는 조인트가 수년 동안 유지되는지 아니면 현장에서 실패하는지를 결정합니다. 새로운 어셈블리를 계획하거나 기존 어셈블리의 문제를 해결하는 경우 유용한 출발점은 항상 동일합니다. 즉, 재료를 이해하고, 보스 비율을 존중하고, 도구에 안정적이고 반복 가능한 작업 주기를 제공하는 것입니다.