견적 요청
종종 열 스테이킹(heatstake)이라는 한 단어로 표현되는 열 스테이킹은 실패할 때까지 아무도 알아차리지 못하는 프로세스 중 하나입니다. 열가소성 스터드는 부드러워질 때까지 가열된 다음 모양이 있는 도구로 눌러 금속 인서트, 회로 기판 또는 두 번째 플라스틱 구성 요소 위로 솟아오릅니다. 도구가 올라가고 재료가 냉각되면 변형된 헤드가 기계적 잠금 장치가 됩니다. 접착제도 없고, 나사도 없고, 하우징 내부에서 덜거덕거리는 느슨한 패스너도 없습니다.
우리는 직물, 부직포 및 플라스틱 생산을 위한 초음파 접합 및 절단 장비를 제작하고 있으며 고객이 열 스테이킹에 관해 우리에게 묻는 질문은 사용할 스터드 모양, 열의 양, 유지 시간, 배송이 떠난 지 3주 후에 헤드 배치가 깨지는 이유 등 매우 일관됩니다. 다음은 당사의 현장 경험과 기술 문헌을 바탕으로 실제적으로 요약한 것입니다.
이해해야 할 중요한 점은 열 스테이킹이 두 표면을 함께 용접하지 않는다는 것입니다. 그 중 하나를 재구성합니다. 부품에 성형된 스터드나 보스에 에너지가 전달되고, 폴리머는 고무 같은 상태로 부드러워지고, 차갑거나 가열된 펀치를 사용하면 통과하는 구멍보다 더 넓은 헤드로 변형됩니다. 결과적으로 발생하는 조인트는 순전히 기계적입니다. 즉, 헤드가 인서트를 통해 뒤로 당길 수 없습니다.
스테이킹과 용접을 결정할 때 이러한 구별이 중요합니다. 두 프로세스가 서로 다른 문제를 해결하기 때문입니다.
고전적인 접근 방식. 가열된 프로브(또는 수십 개의 프로브를 운반하는 전체 가열 플래튼)가 스터드 위로 내려와 폴리머가 부드러워지는 동안 압력을 유지한 다음 수축됩니다. 다중 지점 압반은 자동차 및 가전제품 작업에서 프로세스를 경제적으로 만드는 요소입니다. 단일 2초 주기에 20~30개의 스테이크가 있습니다. 절충안은 열 질량입니다. 큰 압반은 평형에 도달하는 데 시간이 걸리며 차갑게 유지하려는 영역에 열을 방출할 수 있습니다.
여기서 열은 재료 내부로 전도되기보다는 재료 내부에서 생성됩니다. 혼은 15~40kHz에서 진동하며 혼-스터드 경계면의 마찰과 내부 분자 마찰로 인해 스터드가 단 몇 초 만에 부드러워집니다. 사이클 시간이 짧고, 필요한 곳에만 에너지가 적용되며, 작업자가 화상을 입거나 눈에 보이는 표면에 표시를 할 수 있는 뜨거운 도구가 없습니다. 툴링 설계는 열 스테이킹보다 더 중요합니다. 즉, 혼 진폭, 접점 형상 및 스터드를 지지하는 앤빌이 모두 완성된 헤드에 영향을 미칩니다. 우리의 가이드 열 스테이킹 공정, 방법 및 툴링 세부 사항을 원한다면 역학에 대해 더 깊이 알아보세요.
열풍 스테이킹, 적외선 스테이킹 및 레이저 스테이킹은 모두 스터드에 닿지 않고 에너지를 전달합니다. 존재하는 이유는 한 가지입니다. 일부 어셈블리는 접촉 후에도 살아남을 수 없습니다. 스터드를 누르는 프로브는 그 아래의 모든 것에 힘을 전달하며, 벽이 얇은 하우징이거나 이미 채워진 보드인 경우 힘 자체가 문제입니다. 비접촉 방식은 속도가 느리고 보다 엄격한 프로세스 제어가 필요하지만 진정한 제약을 해결합니다.
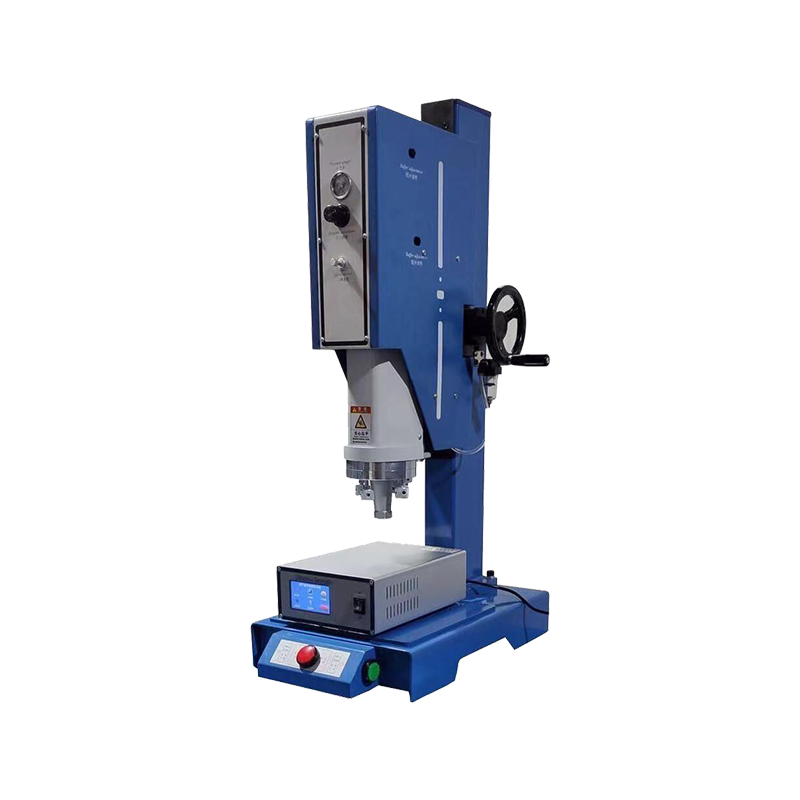
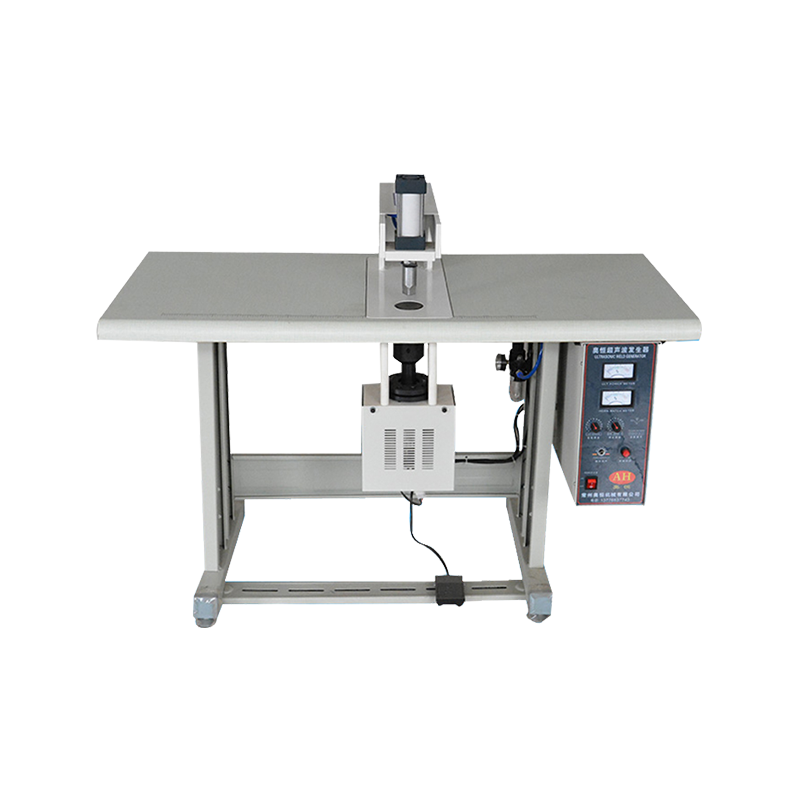
 AH-50Q 반자동 초음파 점용접기 부직포 용접, 밀봉 및 접착을 위한 풋페달 초음파 점용접기로서 폭 조절이 가능하고 맞춤형 금형 옵션도 제공됩니다. 제품보기 →
도구의 모양, 즉 완성된 헤드의 모양에 따라 하중이 가해질 때 조인트의 동작이 결정됩니다. 공통 프로파일은 수십 년 동안 확립되어 왔으며 그 중에서 선택하는 것은 일반적으로 개인 취향보다는 스터드 직경, 재료 등급 및 외관 요구 사항의 문제입니다.
| 프로필 | 일반적인 크기 | 다음에 가장 적합합니다. | 조심하세요 |
|---|---|---|---|
| 돔, 하이 프로파일 | 머리 높이 약 0.75인치/19mm | 강력한 풀스루 저항이 필요한 범용 조인트 | 스터드 위에 여유 공간이 필요합니다. |
| 돔, 로우 프로파일 | 머리 높이 약 0.375인치/9.5mm 이하 | 낮은 간격의 어셈블리, 깔끔한 외관, 카운터보어 구멍 | 재료의 변위가 적으므로 유지력이 더 낮습니다. |
| 장미 | 대구경 포스트 | 더 적은 힘으로 더 많은 자재를 이동합니다. 360° 균일한 고정 | 정렬이 중요하며 가열된 압반은 열팽창 문제를 야기합니다. |
| 중공 / 관형 | 중대형 게시물 | 부서지기 쉬운 등급이나 유리로 채워진 등급에 자주 사용되는 제어된 플레어 | 공구는 매 사이클마다 보어에 깨끗하게 들어가야 합니다. |
| 널링/스타 | 중소형 게시물 | 회전 방지 유지 및 축 유지 | 더욱 복잡한 툴링 및 높은 유지 관리 |
열 스테이크 실패의 가장 일반적인 원인은 모든 폴리머를 동일한 방식으로 처리하는 것입니다. 반결정질 플라스틱과 비정질 플라스틱은 근본적으로 다른 방식으로 열에 반응하며, 한 공정 창은 종종 다른 공정 창에 함정이 됩니다.
나일론, PBT, POM 및 이와 유사한 재료는 융점이 높습니다. 좁은 온도 대역에 걸쳐 강성에서 유체로 변하는데, 이는 "충분하지 않음"과 "너무 많음" 사이의 창이 작다는 것을 의미합니다. 또한 확실한 냉각이 필요합니다. 헤드가 다시 굳을 때까지 공구를 제자리에 고정하지 않으면 스테이크가 이완되어 예압을 잃게 됩니다. 예를 들어 30% 또는 33% GF 나일론과 같은 유리 충전 버전은 스테이킹에 탁월한 후보이지만 연마성 필러는 프로브를 빨리 마모시키므로 경화된 툴링과 짧은 검사 간격으로 인해 그만한 가치가 있습니다.
ABS, 폴리카보네이트, 폴리스티렌 및 아크릴은 점차적으로 부드러워지기 때문에 형성이 쉽지만 냉각 속도가 느립니다. 특히 폴리카보네이트는 헤드가 너무 차갑거나 너무 빠르게 형성되면 말뚝 주위에 응력 균열이 발생하기 쉽습니다. 조립 후 며칠이 지나서 헤드에서 미세한 균열이 방사되는 것을 보면 소재가 적절한 연화 범위 이하로 변형된 것입니다.
전체 프로세스에는 소수의 변수만 있으며 모든 변수는 설정 시트에 적어 둘 가치가 있습니다.
자동차 인테리어 공장을 둘러보면 거의 모든 스테이션에서 도어 트림, 계기판, 센서 브래킷, 공기 덕트 마운트, 패브릭 패널을 캐리어에 고정하는 클립 등 스테이킹을 찾을 수 있습니다. 그 이유는 스테이킹 비용이 저렴하기 때문이 아닙니다. 나사형 패스너가 느슨해지지 않고도 조인트가 진동과 열 순환을 견디기 때문입니다. 자동차 외에도 백색 가전, 전동 공구, 성형 PCB 스탠드오프가 있는 가전 제품, 의료 장치 하우징 및 접착제 없이 영구적으로 닫아야 하는 일회용 어셈블리에서도 동일한 논리를 볼 수 있습니다.
우리의 작업 자동차 부품 용접 어디에서나 적용되는 한 가지 사실을 우리에게 가르쳐 주었습니다. 즉, 조인트 디자인은 기계를 선택하기 훨씬 전에 결정된다는 것입니다. 부품이 아직 설계 단계에 있고 프로세스가 일반적으로 첫 번째 시도에 적합할 때 장비 공급업체를 참여시킵니다.
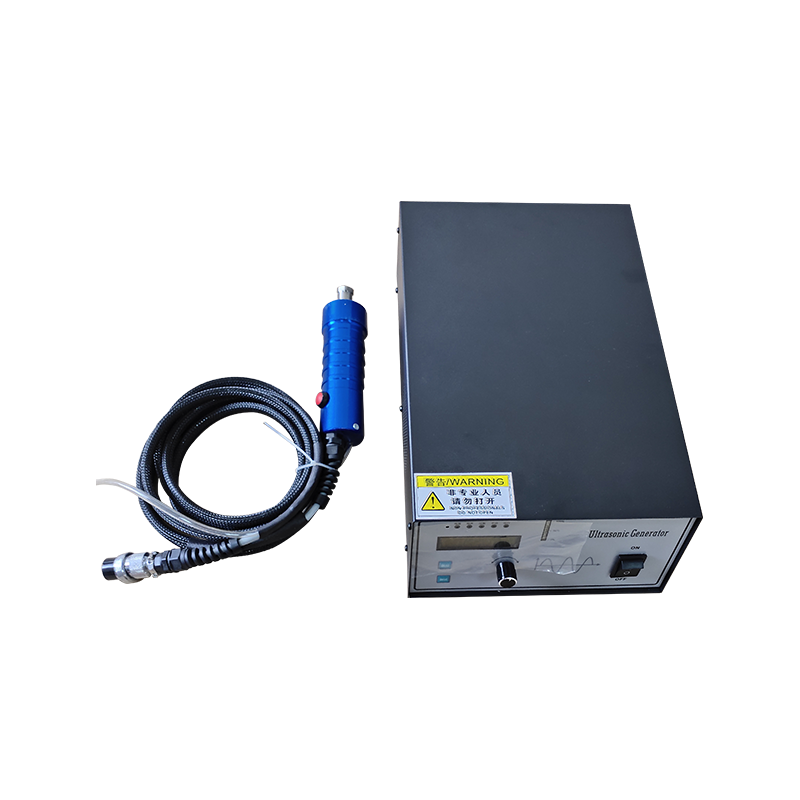
 AH-30 음파 휴대용 초음파 스폿 용접기 박판, 와이어 및 플라스틱 점용접을 위한 소형 휴대용 초음파 점용접기로서 28/35kHz로 작동하며 일반적으로 충전재가 필요하지 않습니다. 제품보기 →
적절하게 제어되는 가열 도구를 갖춘 단일 스테이션 벤치 기계는 놀라운 양의 생산을 처리합니다. 다점 압반은 부품당 몇 개의 포스트를 스테이킹하거나 사이클 시간이 바인딩 제약인 경우에 적합합니다. 좋은 기계와 적절한 기계를 구분하는 기준은 헤드라인 사양이 아닙니다. 이는 사이클마다 온도, 압력 및 스트로크가 얼마나 잘 유지되는지입니다.
벤치 장치가 전달할 수 있는 것보다 더 많은 에너지가 필요한 대형 플라스틱 어셈블리의 경우 15kHz, 4200W 플랫폼은 두꺼운 포스트를 고정하고 동일한 발전기로 구조 하우징을 용접할 수 있는 헤드룸을 제공합니다. 자세히 이야기하고 싶으시다면 저희 팀은 항상 그림을 보고 스테이킹이 올바른 답인지 솔직하게 알려드리겠습니다.
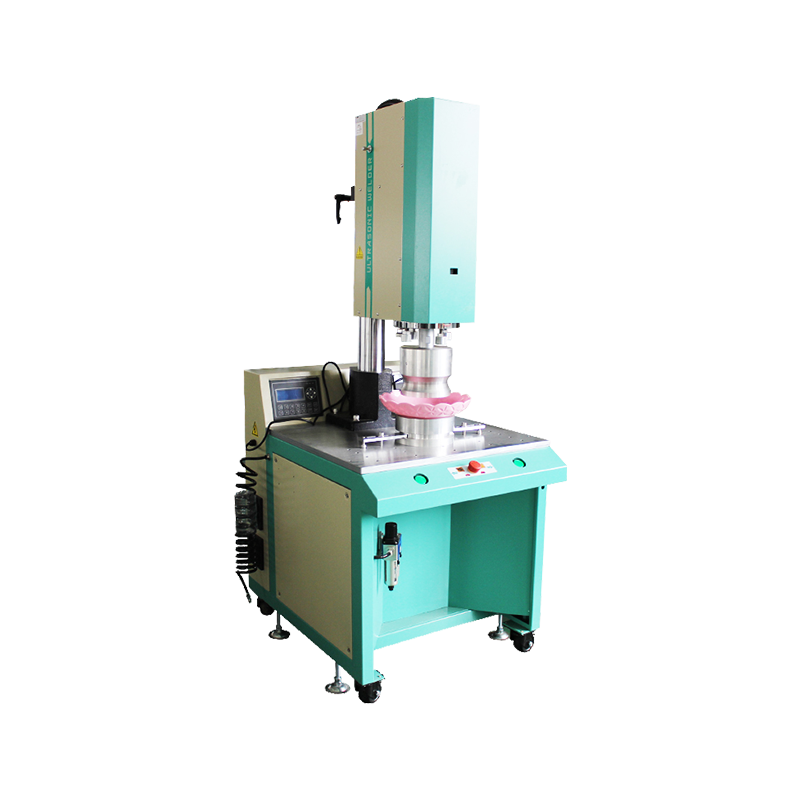
 AH-DSL 15kHz 4200W 초음파 플라스틱 용접기 열가소성 수지의 용접, 리벳팅 및 매립을 위한 공압식 15kHz 초음파 플랫폼으로, 대형 플라스틱 어셈블리 및 구조용 하우징에 더 높은 출력을 제공합니다. 제품보기 →
열 스테이킹은 복잡한 과정은 아니지만 용서할 수 없는 과정입니다. 재료를 올바른 상태로 가져와서 형성될 수 있을 만큼 오랫동안 유지하고 통제하에 냉각해야 합니다. 건너뛴 세 단계 중 어느 하나라도 나중에 헤드가 갈라지거나 인서트가 헐거워지거나 보증 청구로 나타날 것입니다. 설계 단계에서 바로 스터드 프로파일을 얻고, 이미 소유하고 있는 기계가 아닌 어셈블리에 방법을 맞추면 프로세스가 수십만 개의 부품에 대해 조용히 작업을 수행합니다.
스테이킹 애플리케이션을 통해 작업 중이고 공동 설계 또는 장비에 대한 두 번째 의견을 원하는 경우 기꺼이 도와드리겠습니다. 일반적으로 해당 대화는 거부된 배치보다 시간이 덜 걸립니다.